珠海灵科自动化科技有限公司

焊接精密度5μm

国家高新技术企业国家高企认证 广东省专精特新企业省级专精特新企业 广东省超声波工程技术研究中心省级工程技术心中 TUV:ISO 9001质量管理体系质量体系认证 知识产权管理体系产权体系认证 北理工珠海学院产学研基地产学研基地
全国服务热线: 13612231694
导航9
您当前的位置: 首页 > 全站搜索

搜索结果

35kHz 万向机构(机械臂)

35kHz 万向机构(机械臂)

频率:35kHz产品特点:可以根据预设的程序和路径,精确地移动和定位工件,确保工件在焊接过程中的位置和姿态的准确性,从而实现高质量的焊接;可以实现自动化生产,减少人工干预和操作难度,提高生产效率和产品质量,降低生产成本和人工成本;
35kHz 灵高超声波换能器(夹持型)

35kHz 灵高超声波换能器(夹持型)

频率:35kHz产品特点: 夹持型灵高超声波换能器是超声波设备的核心器件,可把电能、机械能转换为另一种形式的能。并且不同的外形尺寸对应不同的功率,效率高,振幅大,耐热性好。
35kHz 灵高超声波换能器(一体型)

35kHz 灵高超声波换能器(一体型)

频率:35kHz产品特点: 一体型灵高超声波换能器是超声波设备的核心器件,可把电能、机械能转换为另一种形式的能。并且不同的外形尺寸对应不同的功率,效率高,振幅大,耐热性好。
35kHz 灵高超声波换能器(分体型)

35kHz 灵高超声波换能器(分体型)

频率:35kHz产品特点:分体型灵高超声波换能器是超声波设备的核心器件,可把电能、机械能转换为另一种形式的能。并且不同的外形尺寸对应不同的功率,效率高,振幅大,耐热性好。
20kHz 灵高超声波换能器

20kHz 灵高超声波换能器

频率:20kHz 产品特点:灵高超声波换能器是超声波设备的核心器件,可把电能、机械能转换为另一种形式的能。并且不同的外形尺寸对应不同的功率,效率高,振幅大,耐热性好。
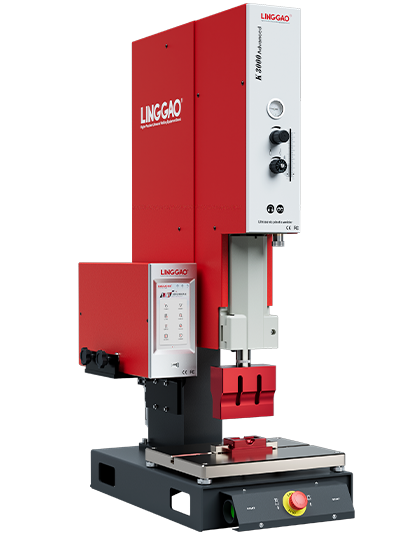
灵高超声波塑料焊接机 20kHz 2000/3000W K3000 Advanced

灵高超声波塑料焊接机 20kHz 2000/3000W K3000 Advanced

频率:20kHz;功率:2000/3000W焊接模式:时间模式/功率模式/能量模式/超声波停振/行程模式(绝对行程模式/相对行程模式/参考行程模式)/行程触发/压力触发整机特点:多可加装在特殊使用用途的机器上;独有的机械式行程微调结构;实时测量焊接行程并显示于屏幕;换能器组件快速装夹结构,大大提高生产换线的效率;
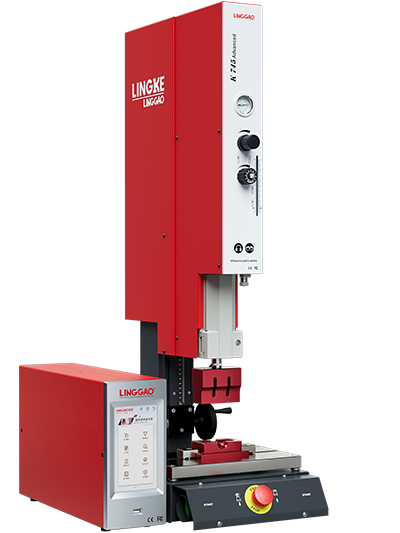
灵高超声波塑料焊接机 35kHz 900W K745 Advanced

灵高超声波塑料焊接机 35kHz 900W K745 Advanced

频率:35kHz;功率:900W焊接模式:时间模式/功率模式/能量模式/超声波停振/行程模式(绝对行程模式/相对行程模式/参考行程模式)/行程触发/压力触发/时间触发整机特点:多可加装在特殊使用用途的机器上;独有的机械式行程微调结构;实时测量焊接行程并显示于屏幕;换能器组件快速装夹结构,大大提高生产换线的效率
从滴斗到管路接头:超声波焊接在输液耗材中的应用价值

从滴斗到管路接头:超声波焊接在输液耗材中的应用价值

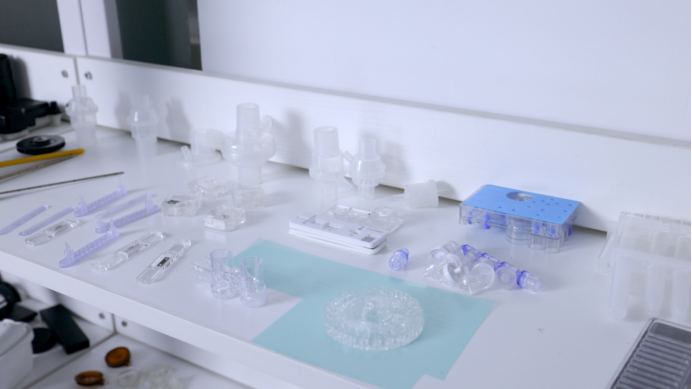
一次性输液耗材通常由输液器、滴斗、过滤器、管路接头等多个部件组成,其连接方式需要在密封性、强度、洁净度和生产效率之间取得平衡。胶粘工艺可能存在溶剂残留和固化等待时间,热熔工艺容易出现热影响范围过大,机械装配则可能增加装配复杂度和泄漏风险。灵高超声波焊接机通过高频振动使焊接界面产生摩擦热并实现分子级熔合,能够在秒级时间内完成连接,为一次性输液耗材制造提供了一种稳定、清洁且易于自动化的解决方案。
泰索迡克TELSONIC超声波焊接机工件表面烧伤?灵高四步维修法精准解决

泰索迡克TELSONIC超声波焊接机工件表面烧伤?灵高四步维修法精准解决

在行车记录仪外壳批量焊接中,超声波焊接机凭借无需胶粘剂、焊接强度高、密封性好、成型效率快等优势,已成为主流工艺设备。其中,泰索迡克TELSONIC超声波焊接机以稳定的能量输出被不少厂家选用。然而,在实际使用中,部分用户会遇到工件表面烧伤的问题——焊点发白、焦化甚至出现明显烫痕,不仅影响外观,还可能破坏外壳密封性,导致返工率上升。面对这类故障,灵高超声波团队凭借三十余年行业经验,可为您提供专业的诊断与维修服务。
进纸轮边缘总溢料?海尔曼Herrmann设备故障的精准解法

进纸轮边缘总溢料?海尔曼Herrmann设备故障的精准解法

传真机进纸轮虽是小零件,却直接决定走纸是否平稳、不卡纸、不偏位。超声波焊接凭借零胶水、无螺丝、毫秒级熔接的优势,成为传真机进纸轮批量生产的主流工艺——上下塑胶件在高频振动下完成分子级融合,效率高、一致性好。但在实际产线上,海尔曼Herrmann超声波焊接机运行一段时间后,常出现焊缝边缘溢料、飞边、披锋的问题:轻则增加人工修边成本,重则改变进纸轮外径与跳动公差,导致抓纸打滑、走纸偏移,甚至装配到整机后产生异响。