焊接精密度5μm
 国家高企认证
 专精特新“小巨人”
 省级工程技术心中
 质量体系认证
 产权体系认证
 产学研基地
全国服务热线:
13612231694
 国家高企认证
专精特新“小巨人”
省级工程技术心中
质量体系认证
产权体系认证
产学研基地

热搜关键词: 超声波焊接机 珠海超声波焊接机 超声波塑料焊接机厂家 超声波厂家 灵高超声波
在超声波焊接机日常生产作业中,超声波焊接机换能器 出现异响,是一线操作人员经常碰到的异常情况:开机后发出滋滋、嗡嗡异响、焊接出力不稳、焊接效果忽好忽坏,严重时直接触发设备报警停机。这类故障如果一味等待外部维修人员到场,很容易造成产线停摆,耽误订单交期。针对这个高频故障,灵高超声波 技术团队依托多年现场服务经验,整理出一套清晰的自查排查思路,帮助企业快速甄别问题、减少停机损失。
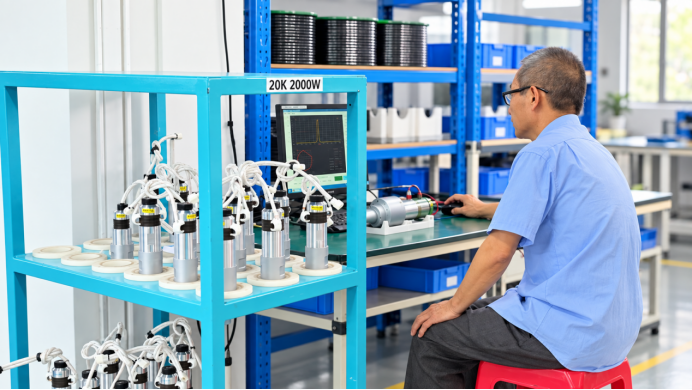
结合大量上门检修案例来看,超声波焊接机换能器异响,常见诱因主要分为这几类: 外部装配问题是最容易出现的诱因。焊头紧固螺丝松动、变幅杆与换能器接触面有杂质、耦合面磨损不平整,都会在起振的时候产生摩擦异响,同时带来出力衰减。这类问题排查门槛低,占了很多异响报修案例。 内部压电陶瓷受损是比较棘手的故障点。长期持续高负荷焊接、长时间空载起振、撞击受力,都会造成压电陶瓷片开裂、脱胶。陶瓷损坏之后振动波形紊乱,最典型的表现就是异常噪音,继续强行开机很容易连带发生器一起损坏。 工况与环境因素同样不可忽视。设备长时间连续工作带来过热、车间粉尘水汽侵入换能器内部、冷却风扇散热不畅,或是发生器匹配参数偏移,阻抗不匹配,都会引发振动异常,产生异响。
第一步:停机断电,检查装配结构 先切断设备总电源,等待部件充分降温。依次检查焊头、变幅杆锁紧螺丝有没有松动,拆开耦合面查看是否有铝屑、塑料残渣、氧化层;检查接触面是否有磕碰凹痕。重新装配时保持接触面洁净,按照标准扭矩锁紧。很多异响问题,仅仅是装配松动带来的 “假故障”。
第二步:目视检查,排查外观损伤 观察换能器外壳有没有裂纹、渗水痕迹,引线外皮有没有破损、虚接;查看冷却风道是否被粉尘堵塞。如果外壳已经开裂、陶瓷部分可见崩缺,不要再上电测试,避免故障扩大。
第三步:上电试机,区分异响类型 安全上电,空载短时间触发测试。如果只是空载异响,带料焊接时声音平稳,大概率是匹配参数、焊头谐振偏移;如果空载、带料焊接都持续刺耳异响,同时焊接强度明显下降,大概率指向换能器陶瓷本体损伤。
⚠️ 提醒:不要长时间空载持续起振测试,会加速换能器损毁。
第四步:记录现象,留存信息 记下异响出现的条件:是开机就响、升温之后才响,还是重压焊接的时候才出现;同步记录设备报警代码、焊接参数,拍摄异响视频,方便后续工程师远程判断。
当然,这套技术服务也有适用边界。灵高超声波 自研超声波整套焊接设备,对换能器、发生器的谐振逻辑、结构设计理解更深,配件供给稳定。简单的装配清理、紧固自查,工厂人员可以快速处理;一旦涉及陶瓷破损、谐振失效这类深度故障,交给专业团队是更稳妥的选择。
总而言之,超声波换能器异响不用过度慌乱。简单的装配、粉尘类问题,规范自查就能快速处理;如果自查无法解决,及时对接专业技术人员检修,才是保障产线稳定运行的稳妥方式。
在超声波焊接机日常生产作业中,超声波焊接机换能器出现异响,是一线操作人... 【详情+】
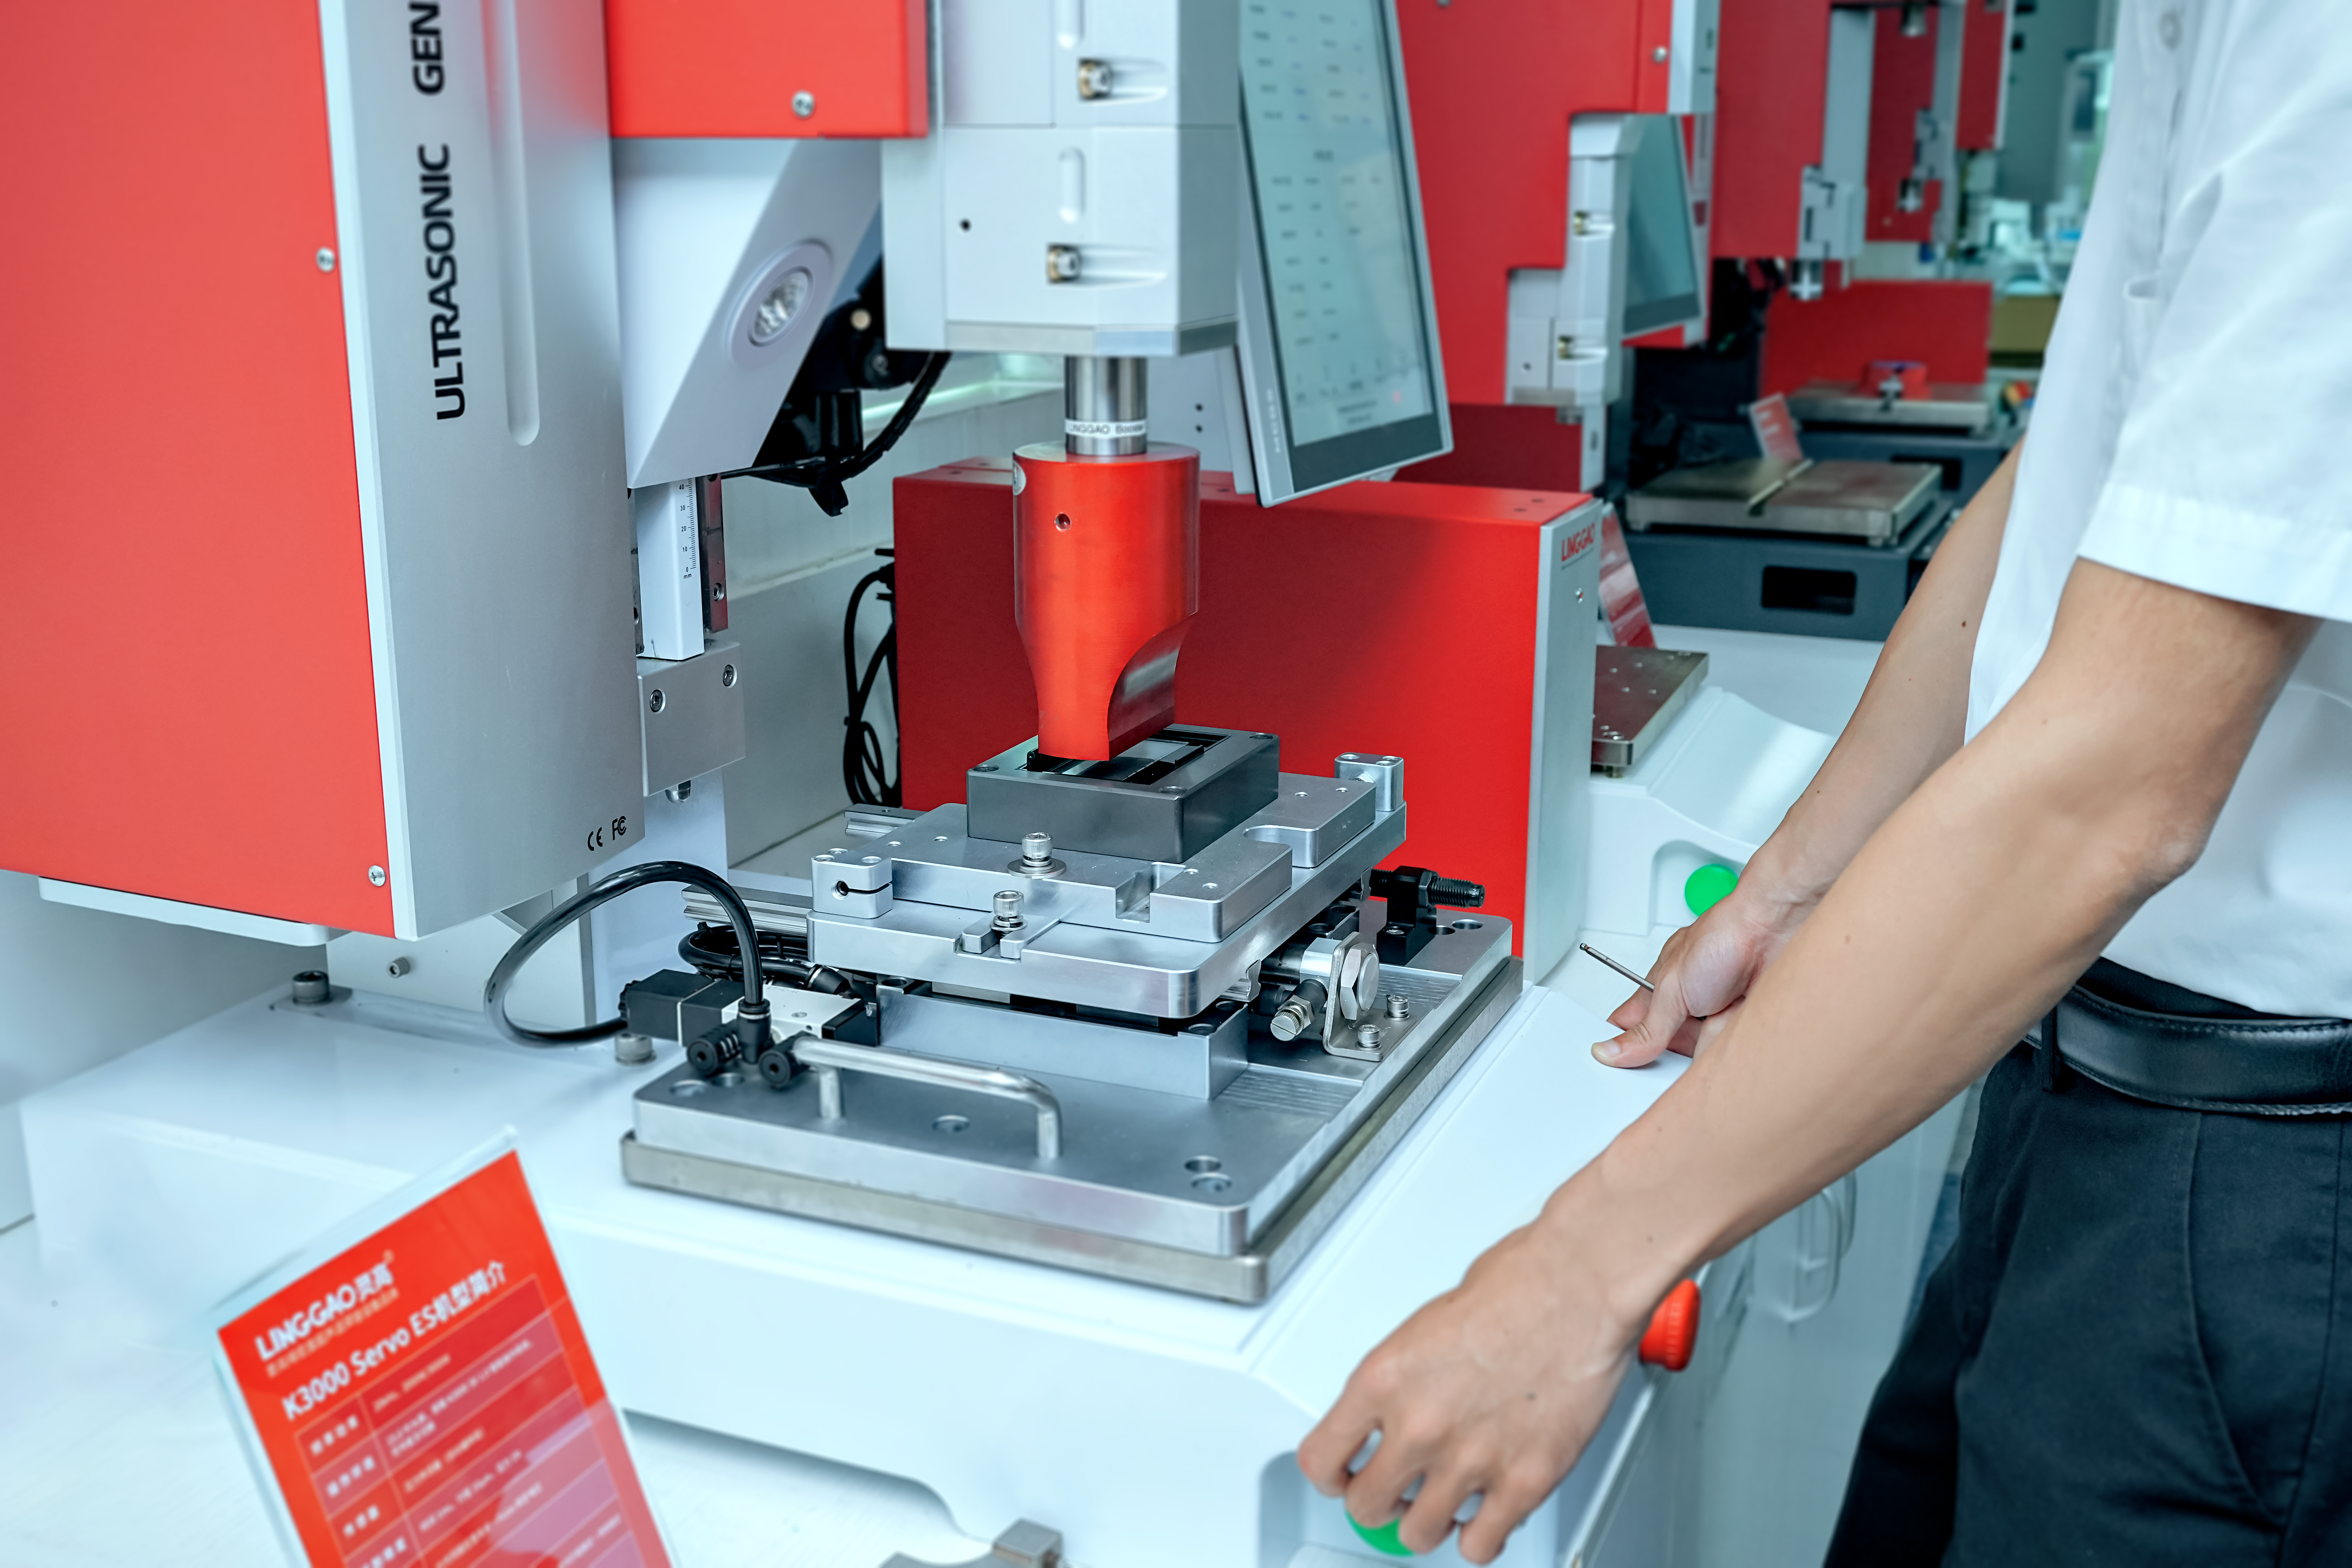
在塑料密封件、防水外壳等产品的超声波焊接生产中,调压阀是控制焊接压力稳... 【详情+】
微信咨询
咨询电话
 粤公网安备 44049002000776号