焊接精密度5μm


风扇产品的性能表现,在很大程度上取决于壳体与风叶的连接质量。传统胶粘、螺钉锁付或热板焊接等方式,在密封性、动平衡保持与长期可靠性上存在固有局限。超声波焊接 作为一种固态连接工艺,正在风扇制造中展现出多层面的适配优势。
风扇运转时,风叶长期处于高速旋转状态,连接部位一旦出现松动或开裂,将直接引发振动与异响。超声波焊接通过高频机械振动使塑料接触面产生分子摩擦热,在压力下实现分子级熔合,焊缝强度可接近母材本身。这种连接方式不依赖胶粘剂的老化寿命,也不存在螺钉松动的风险,风叶在持续高速工况下的结构可靠性因此得到实质性提升。
风扇的噪声与振动控制,对焊接工艺提出了近乎苛刻的要求:焊接热影响必须被限制在极小的范围内,否则细长叶片或薄壁壳体一旦发生热变形,动平衡即被破坏。超声波焊接的能量仅集中在焊接界面,叶片主体与周边结构几乎不受热影响,几何精度与动平衡性能得以完整保留。对于贯流风叶、无叶风扇风道等对气动外形敏感的结构,这一特性尤为重要,从源头上降低了因焊接变形导致的抖动与噪声。
从制造端审视,超声波焊接风扇 的节拍优势同样突出。单次焊接周期通常在0.5—2秒量级,无需胶水固化等待,且全程无溶剂挥发与废弃物排放,契合家电行业绿色生产的趋势。在材料层面,风扇常用的ABS、 PP 、PC及玻纤增强复合材料均可实现高质量焊接,为风叶与壳体的设计保留了充分的选材空间。设备还可嵌入自动化产线,配合多头焊头或分度旋转工位,实现多焊点的同步或连续作业,满足批量生产的一致性要求。
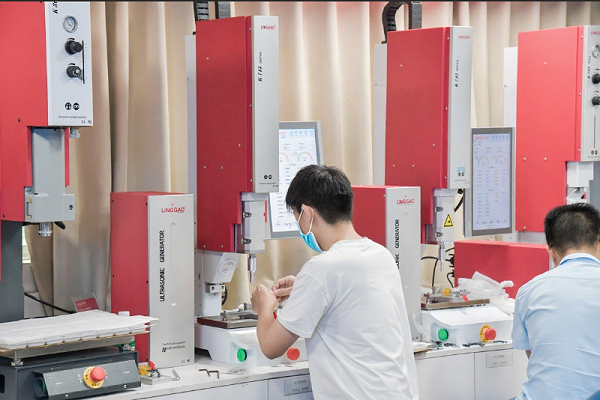
在风扇焊接的工程落地层面,灵高超声波 依托灵科制造体系的中高端定位,为家电企业提供从焊头声学仿真、治具定制到整机自动化集成的完整方案。其伺服控制系统可实现5μm级焊接精度与1N压力精度,对于风扇薄壁件与精密风叶的稳定焊接具有实际意义。依托全产业链车间与本土化服务网络,灵高超声波能够针对小风扇外壳 0.1mm级精度需求及贯流风叶的多品种生产特点,快速完成工艺参数适配与产线对接。风扇焊接的品质上限,最终取决于设备精度与工艺方案的系统匹配,而灵高超声波在这一环节提供的正是可量化、可复制的制造稳定性。