焊接精密度5μm


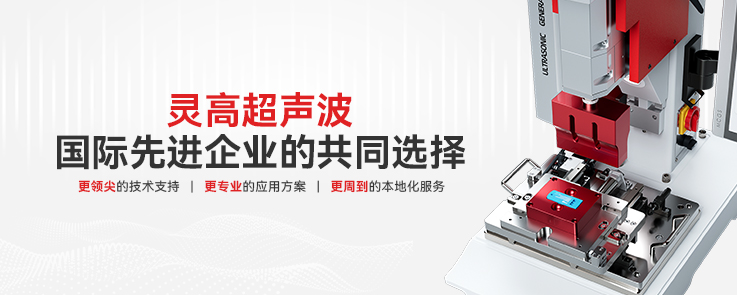
传真机进纸轮虽是小零件,却直接决定走纸是否平稳、不卡纸、不偏位。超声波焊接 凭借零胶水、无螺丝、毫秒级熔接的优势,成为传真机 进纸轮批量生产的主流工艺——上下塑胶件在高频振动下完成分子级融合,效率高、一致性好。但在实际产线上,海尔曼Herrmann 超声波焊接机运行一段时间后,常出现焊缝边缘溢料、飞边、披锋的问题:轻则增加人工修边成本,重则改变进纸轮外径与跳动公差,导致抓纸打滑、走纸偏移,甚至装配到整机后产生异响。这类问题反复出现时,调机往往越调越乱。灵高超声波团队在进口设备维修与工艺复盘中,已积累了一套成熟的定位与修复思路。
•能量输出过剩:振幅偏高、焊接时间偏长,塑胶接触面过度熔融,熔料量超出焊缝容纳空间,被强行挤出边缘。
•压力匹配失衡:动态气压或焊头下压力过大,保压阶段把未冷却的熔体持续往外推,形成飞边。
•工装与焊头状态漂移:焊头磨损、水平度偏差、底模支撑悬空,使受力不均,局部先过熔、局部虚焊。
•产品结构余量不足:导能筋过高过粗、缺少溢料槽,熔化的塑料没有收纳空间,只能向外溢出。
•来料与批次波动:材料流动性差异、件差偏大,也会让同一组参数时好时坏。
1.远程初判:客户反馈海尔曼Herrmann超声波焊接设备 型号、故障现象、近期产量与参数变更记录,工程师先圈定问题范围,提前准备对应检测方案。
2.现场精检:工程师携专业仪器上门,检测频率、振幅、压力曲线与焊头磨损状态,结合首件剖面观察,锁定溢料真实成因。
3.方案确认:依据检测结果给出参数重标定、焊头修正或工装优化方案,充分尊重客户维修意向与交期安排,再实施处理。
4.闭环验证:维修后做全功率运行测试与进纸轮首件焊接验证,校准能量、压力与行程参数,确保溢料受控、焊接强度达标、尺寸稳定。
日常使用中,建议定期清理散热系统、避免长时间连续作业,并严格选择与工件匹配的焊接参数。进纸轮这类尺寸件,可建立参数档案,按批次留样对比。若遇数据存储失败、MES上传异常,切勿盲目拆机,避免误改进口机主控参数,及时联系专业团队才能让设备快速恢复。
灵高超声波 专注医疗器械、消费性电子、汽车内外饰、打印耗材、家电、文具玩具、新能源储能等九大行业塑焊应用,可提供进口超声波设备维修、焊头制作、参数调试、产线改造及自研伺服超声波焊接机整体方案。售前选型、试机指导,售后调试、维护、配件供应全覆盖;10年以上经验技术团队,24 小时内响应,支持上门服务。
如果您的海尔曼Herrmann超声波焊接设备正受溢料、飞边、虚焊困扰,欢迎访问灵高官网: https://www.linggaocn.cn/,在线咨询灵高技术团队,把停线风险交给专业的人处理。