焊接精密度5μm


在塑料密封件、防水外壳等产品的超声波焊接 生产中,调压阀是控制焊接压力稳定输出的核心气动部件。不少工厂常会遇到焊接不牢、成品漏气、设备运行异响等问题,很多操作人员会直接上调焊接时间或者加大功率,治标不治本,反复出现不良品,影响产线良率。这类故障一部分源于参数设置、工装结构,还有相当一部分根源来自调压阀以及配套气路系统异常,我们可以按照现象分类排查,建立标准化修复思路。
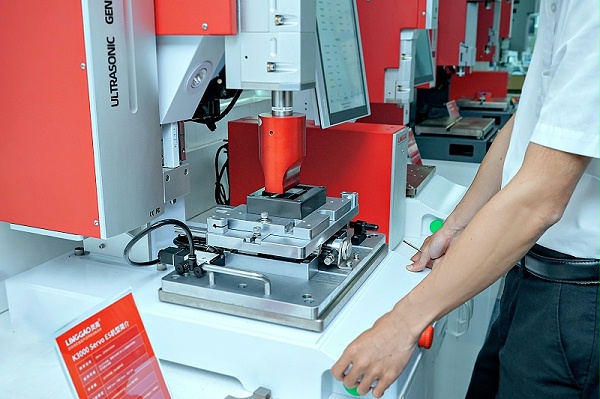
焊接不牢,大多是调压阀压力输出不稳造成。常见原因包含阀芯积油泥卡滞、内部弹簧疲劳,输出压力忽高忽低;气源含水量、杂质多,过滤器失效,压力出现波动;也有部分情况是调压阀选型和机型不匹配,低压区间调节线性差。基础处理方式可以先清理气源过滤器,排水除油,拆解调压阀清洗阀芯;如果弹簧、密封件老化,优先更换配件后重新标定压力。这里需要客观区分,单纯清洗适合轻度堵塞故障,对于内部膜片破损的阀体,清洗很难恢复性能,直接更换阀体稳定性会更好,但成本相对更高。
成品漏气,属于密封焊缝熔接不均匀带来的缺陷。除了塑件导能筋设计、材质差异,调压阀保压不稳是容易被忽略的诱因。焊接后期保压阶段压力回落过快,熔融塑料来不及充分冷却成型,焊缝就会形成微缝隙,气密测试无法通过。排查时可以观察压力表,在保压阶段是否出现压力掉压。处理上优先重新校准调压阀输出压力,匹配合适的保压时长;若调压阀动态响应差,即使静 态压力读数正常,动态下压时压力波动依然会造成漏气,需要评估阀体更换。
设备异响,多为共振、气路冲击或者调压阀内部部件磨损。调压阀阀芯松动、气路节流不合理,压缩空气冲击阀体,会伴随持续嘶鸣、震动异响;同时还要区分,异响也有可能是焊头、变幅杆连接面不洁、频率失谐,不能全部归为调压阀问题。排查顺序建议先断开气源,单独测试超声波振动异响,再通气测试气动异响,隔离故障点;调压阀异响可先调节进气节流,清理内部杂质,磨损严重则更换阀体。
如果工厂现场运维人员经过上述基础排查后,故障仍然反复出现,就可以联系灵高超声波的维修服务团队介入。灵高超声波的标准维修流程会先通过远程沟通指导客户完成基础的调压阀参数核验,初步定位故障层级;如果需要现场处理,技术人员会携带专业的压力校准仪器,对调压阀的全压力区间做数据化检测,同步检查气动系统的其他关联部件,排除连带故障;维修完成后会出具完整的压力测试报告,连续带载运行验证稳定性后再交付。对比自行采购配件更换的方式,灵高的标准化服务能减少非专业操作带来的二次故障,但 对应的服务响应周期会比现场自行排查稍长,更适合故障原因复杂、对产线长期稳定性要求高的生产场景。
对超声波焊接产线来说,调压阀的日常巡检其实是成本最低的预防性维护,定期清洁滤网、校准压力参数,就能避免绝大多数非必要的停机损失。
灵高超声波 深耕超声波塑焊领域三十余年,服务覆盖家电、电子电讯、汽车配件、医疗器械等行业,提供从必诺等进口品牌设备的维修保养、原厂配件供应到焊接工艺优 化的全链条支持。若您的必诺超声波焊接机正受焊接不牢、漏气、异响困扰,欢迎 访问官网https://www.linggaocn.cn/在线咨询,由工程师结合设备实际工况给出针对性的排查与维修建议。