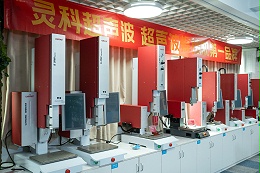
焊接精密度5μm


当超声波焊接机 工作时,熔接出现状况,我们该如何处理?下文将探讨一些常见的状况,并分享一些建议,希望能帮助您更好地应对此类突发状况。

状况一:熔接过度
原因:输入工作的能量过多
对策:①降低使用压力;② 减少熔接时间;③ 降低振幅段数 ;④ 减缓焊头之下降速度。
状况二:熔接不足
原因:输入工作的能量太少
对策:①增加使用压力;② 加长熔接时间;③ 增加振幅段数 ;④ 使用较大功率之机型;⑤冶具消耗能量、更换冶具。
状况三:熔接不均
原因:工件扭曲变形;
对策:①检视工件尺寸是否差异;② 检视操作条件是否造成工作物变形;③ 调整缓冲速度或压力 。
原因:焊头、底座、工件之接触面不平贴;
对策:①守能点重新设计,使高度均一;② 调整水平螺丝;③ 检视造作条件是否确实 ;④ 检视工件尺寸之形状尺寸。
原因:侧面弯曲;
对策:①工件加肋骨;② 修改冶具,避免工件向外弯曲。
原因:工件误差太大;
对策:①缩紧工件之公差;② 重新修改工件尺寸;③ 检视操作条件(压力、延迟计时、熔接计时、固化计时等) 。
原因:工件对准性不当
对策:①检视熔接时,工件是否偏移;② 检视组合时,工件是否对准;③ 检视焊头、工件、冶具之平行度 。
原因:接合面缺乏紧密接触
对策:①检视工件尺寸;② 检视工件之公差;③ 检视接合面之顶针位置 ;④检视工件组合之对准性;⑤检视工件是否凹陷 。
原因:焊头接触不均
对策:①检视工件与焊头之贴合度;② 检视冶具的支撑是否适当。
原因:脱模剂
对策:①用FreonTF 清除接合面;②如果脱模剂不可避免,请使用可印式或可漆式之等级。
原因:填加物
对策:①检讨工件条件;②. 降低填加物之比例。